


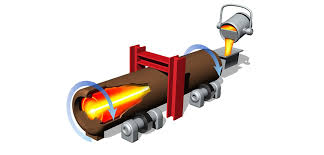
কেন্দ্রাতিগ ঢালাইউচ্চ-কার্যক্ষমতা সম্পন্ন ধাতব অংশের বিস্তৃত পরিসর তৈরি করে, বেশিরভাগই বৃত্তাকার এবং টিউব অংশ। বিজোড় পাইপ, বুশিং, বিয়ারিং রেস, সিলিন্ডার লাইনার, ব্রেক ড্রাম, পাম্প কেস, গিয়ার ব্ল্যাঙ্ক এবং ভালভ বডিগুলি তাদের তৈরি করা সাধারণ আইটেম। এই পদ্ধতিটি তেল এবং গ্যাস, বিমানের মতো শিল্পের যন্ত্রাংশ তৈরি করতে ব্যবহৃত হয়।স্বয়ংচালিত, এবং ভারী যন্ত্রপাতি যা ভাল যান্ত্রিক বৈশিষ্ট্য, ভাল পরিধান প্রতিরোধের, এবং ভাল কাঠামোগত স্থায়িত্ব সঙ্গে অংশ প্রয়োজন. ঘূর্ণায়মান ছাঁচ পদ্ধতি এমন অংশ তৈরি করে যেগুলি ঘন এবং ত্রুটিমুক্ত, এবং তারা নিয়মিতভাবে তৈরি করা অনেক বিকল্পের চেয়ে ভাল কাজ করে।
সেন্ট্রিফিউগাল কাস্টিং এবং এর পণ্য পরিসীমা বোঝা
ঘূর্ণমান ঢালাই কাজ করার জন্য, নির্ভুলতা এবং বিজ্ঞান একসাথে কাজ করতে হবে। একটি গরম সিলিন্ডার-আকৃতির ছাঁচ গলিত ধাতু দিয়ে ভরা হয় যা উচ্চ গতিতে এটির মধ্যে চলে, যা মাধ্যাকর্ষণ শক্তির 100 গুণ বেশি শক্তি তৈরি করে। ধাতু ঘোরার সাথে সাথে চাপ তৈরি হয়, ভারী ধাতব যৌগগুলিকে দূরে ঠেলে দেয় এবং হালকা অমেধ্য, গ্যাস এবং কেন্দ্রের দিকে স্ল্যাগ করে। পরিচালিত দৃঢ়ীকরণটি বাইরের দিক থেকে শুরু হয় এবং তার পথে কাজ করে, এমন অংশ তৈরি করে যেগুলি খুব ঘন এবং সেগুলিতে অনেক ছিদ্র নেই।
মূল উপাদান এবং অ্যালয় ব্যবহৃত হয়
সঠিক উপকরণ নির্বাচন করা একটি শেষ উপাদান কতটা ভাল কাজ করে তা বের করার একটি অত্যন্ত গুরুত্বপূর্ণ অংশ। ঢালাই লোহা এখনও এমন পরিস্থিতিতে ব্যাপকভাবে ব্যবহৃত হয় যেখানে এটি পরিধানের জন্য অত্যন্ত প্রতিরোধী এবং ভাল স্যাঁতসেঁতে গুণাবলী থাকা প্রয়োজন। স্টিল অ্যালয় দিয়ে কাঠামো আরও শক্তিশালী করা হয়, যা কার্বন এবং কম-মিশ্র ধাতুর আকারে আসে। যেসব জায়গায় ধাতু মরিচা ধরতে পারে, সেখানে স্টেইনলেস স্টিলের প্রকার ব্যবহার করা হয়। নির্দিষ্ট তাপ এবং যান্ত্রিক প্রয়োজনের জন্য, ব্রোঞ্জ, অ্যালুমিনিয়াম, এবং নিকেল-ভিত্তিক সুপারঅ্যালয় ব্যবহার করা হয়। আপনি যখন এই ধরনের উপকরণগুলির সাথে কাজ করেন, তখন ধাতুবিদ্যার ক্ষেত্রে Welong-এর অনেক অভিজ্ঞতা থাকে, তাই আমরা আপনার প্রয়োজনের জন্য সেরা অ্যালয় কম্পোজিশনের পরামর্শ দিতে পারি।
প্রাথমিক পণ্য বিভাগ
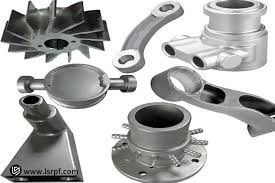
পণ্য পরিসীমা বিভিন্ন শিল্প অনেক কভার. তেল এবং গ্যাসের অবকাঠামোর ভিত্তি বিজোড় লাইন এবং টিউব দ্বারা গঠিত যা তরল স্থানান্তর করে। গাড়ি এবং নৌকার ডিজেল ইঞ্জিনে, সিলিন্ডার কভার ইঞ্জিন ব্লকগুলিকে রক্ষা করে। ভারী যন্ত্রপাতি ভারবহন হাউজিং এবং বুশিং ব্যবহার করে যে অংশগুলি স্থানান্তরিত হয় তাকে ধরে রাখতে। রাসায়নিক প্রক্রিয়ায়, আক্রমনাত্মক তরল পাম্প কেসের মাধ্যমে সরানো হয়। গতিশক্তি পরিবহন ব্যবস্থায় ব্রেক ড্রাম এবং ফ্লাইহুইল দ্বারা নিয়ন্ত্রিত হয়। পাওয়ার ট্রান্সমিশন সিস্টেমগুলি গিয়ার ব্লকগুলি থেকে তৈরি করা হবে যা সাবধানে মেশিন করা হয়েছে। উপরন্তু, দকেন্দ্রাতিগ ঢালাইপ্রক্রিয়াটি এই সমস্ত বিভাগের যান্ত্রিক গুণাবলীকে উন্নত করে, যা জিনিসগুলি তৈরির অন্যান্য উপায়ের তুলনায় দীর্ঘস্থায়ী করে।
OEMs জন্য কাস্টমাইজেশন ক্ষমতা
প্রযুক্তিগত অঙ্কন বা বাস্তব নমুনা, সেইসাথে নিয়মিত পণ্য লাইন থেকে কাস্টম অংশ তৈরি করার জন্য জিনিসগুলি তৈরির এই উপায়টি দুর্দান্ত। প্রকৌশল দলগুলি মাত্রার জন্য নির্দিষ্ট সীমা, প্রাচীরের বেধের পরিবর্তন এবং ধাতুতে পরিবর্তনের জন্য অংশগুলি তৈরি করতে পারে। প্রক্রিয়াটি প্রোটোটাইপের জন্য ছোট পরিমাণ এবং উত্পাদনের জন্য বড় পরিমাণ উভয়ই পরিচালনা করতে পারে, তাই এটি নতুন পণ্য লাইন এবং বৃদ্ধি প্রকল্প উভয়ের জন্য ব্যবহার করা যেতে পারে। আমরা অটোক্যাড, প্রো-প্রযুক্তিগত, এবং সলিডওয়ার্কস ব্যবহার করি আপনার ডিজাইন টিমের সাথে একত্রে কাজ করতে এবং প্রযুক্তিগত সহায়তা প্রদান করি যা এখনও কার্যক্ষমতার মান পূরণ করে পণ্যগুলিকে সহজতর করে তোলে।
ঐতিহ্যগত ঢালাই ওভার কেন্দ্রমুখী ঢালাই পণ্যের সুবিধা
উত্পাদন পদ্ধতি তিনটি ক্ষেত্রে প্রতিদ্বন্দ্বিতা করে: গুণমান, খরচ এবং কাজের জন্য উপযুক্ত। ঘূর্ণনশীল ঢালাই পদ্ধতির সুবিধা রয়েছে যা সরবরাহকারীদের দক্ষতা এবং মালিকানার মোট খরচের দিকে তাকিয়ে থাকা কর্মীদের কেনার জন্য গুরুত্বপূর্ণ।
সুপিরিয়র স্ট্রাকচারাল ইন্টিগ্রিটি
প্রধান বৈজ্ঞানিক সুবিধা হ'ল ত্রুটিগুলি থেকে মুক্তি পাওয়া। ঐতিহ্যগত বালি ঢালাইয়ে, গর্তগুলি প্রায়ই অংশগুলির দেয়ালের ভিতরে আটকে থাকে, যা তাদের দুর্বল করে তোলে এবং কাঠামোর স্থায়িত্বকে হুমকির সম্মুখীন করে। গ্যাস পকেট, সঙ্কুচিত গর্ত, এবং অন্তর্ভুক্তিগুলি স্পিনিং প্রক্রিয়ার মাধ্যমে স্বাভাবিকভাবেই বোরের দিকে ঠেলে দেওয়া হয়। এই উপাদান সমাপ্তি পদক্ষেপ সময় দূরে machined হয়. লোড- ভারবহনকারী অংশগুলির ফলস্বরূপ প্রায় নিখুঁত উপাদান ঘনত্ব রয়েছে। যখন মাধ্যাকর্ষণ-ঢালা বিকল্পগুলির সাথে তুলনা করা হয়, পরীক্ষার পদ্ধতি যেমন আল্ট্রাসাউন্ড পরীক্ষা এবং রেডিওগ্রাফিক পরিদর্শন সর্বদা কম ফাঁক দেখায়। এর মানে হল যে আরও নিরাপত্তা মার্জিন এবং দীর্ঘ উপাদান জীবনচক্র রয়েছে, যা বিশেষ করে চাপ ট্যাঙ্ক ফিটিং এবং বিমানের কাঠামোগত উপাদানগুলির মতো গুরুত্বপূর্ণ অ্যাপ্লিকেশনগুলিতে সহায়ক।
উন্নত ধাতুবিদ্যা বৈশিষ্ট্য
নির্দেশিত দৃঢ়করণ প্যাটার্ন শস্যের কাঠামো তৈরি করে যা আরও পালিশ এবং আরও ভাল যান্ত্রিক বৈশিষ্ট্য রয়েছে। কেন্দ্রাতিগ চাপে ধাতু শক্ত হয়ে গেলে, স্থির ঢালাই সেটিংসে শক্ত হওয়ার তুলনায় দানা ছোট হয়ে যায়। কাঠামোর এই ছোট পরিবর্তনটি প্রসার্য শক্তি, ফলন শক্তি এবং পরিধান প্রতিরোধকে আরও ভাল করে তোলে। এটি সেকেন্ডারি রিফাইনিংও করে, যখন ভারী ধাতব পর্যায়গুলি প্রান্তে চলে যায় যখন হালকা অক্সাইড ফিল্ম এবং সালফাইড দাগ ভিতরের দিকে জড়ো হয়। কাটার পরে, এই নোংরা স্তরটি সরানো হয়, রাসায়নিকভাবে পরিষ্কারকারী উপাদানগুলিকে পিছনে ফেলে। মেটালোগ্রাফিক গবেষণা দেখায় যে প্রাচীরের কম্পোজিশন সব সময় একই রকম, তাই এটি যখন অপারেটিং স্ট্রেসের মধ্যে থাকবে তখন এটি প্রত্যাশিতভাবে কাজ করবে।
অর্থনৈতিক ও উৎপাদন সুবিধা
ক্রয়ের দৃষ্টিকোণ থেকে, এই জিনিসগুলি তৈরি করার এই উপায়ের প্রধান সুবিধাগুলি হল:
উপাদানের কার্যকারিতা: ফাঁপা-মূল আকৃতির জন্য কঠিন ফোরজিংসের তুলনায় 20% থেকে 40% কম কাঁচামাল প্রয়োজন, যা অংশের আকারের উপর ভিত্তি করে 20 থেকে 40 শতাংশ উপাদানের খরচ কমিয়ে দেয়। অন্যান্য উত্পাদন রানে গর্ত থেকে মেশিন করা উপাদানগুলিকে পুনরায় গলিয়ে ব্যবহার করা সম্ভব। এটি একটি টেকসই উপাদান লুপ তৈরি করে।
টুলিং ইকোনমিক্স: মোল্ড এখনও ডাই-কাস্টিং টুলের তুলনায় অনেক সস্তা। মাল্টি-গহ্বরের স্থায়ী ছাঁচের চেয়ে সাধারণ নলাকার ছাঁচগুলি তৈরি করা সহজ, যার অর্থ আপনাকে সামনের দিকে বেশি মূল্য দিতে হবে না। এটি মাঝারি উৎপাদন হারের জন্য বিশেষভাবে সহায়ক যেখানে অর্থনীতি ডাই কাস্টিং এর সরঞ্জামের খরচ সমর্থন করে না।
দ্রুত সীসা সময়: একবার ছাঁচ প্রস্তুত হয়ে গেলে, নির্দিষ্ট ফোরজিংস পাঠানোর জন্য মিলের জন্য অপেক্ষা না করেই উৎপাদন শুরু হতে পারে। যখন সরবরাহ শৃঙ্খলে সমস্যাগুলি উত্পাদন পরিকল্পনাকে হুমকির মুখে ফেলে বা যখন প্রযুক্তিগত পরিবর্তনগুলিকে এখনই কার্যকর করা দরকার তখন দ্রুত প্রতিক্রিয়া জানানোর এই ক্ষমতাটি কার্যকর।
পরিমাপযোগ্য ব্যাচের আকার: পদ্ধতিটি ছোট নমুনা পরিমাণ এবং বড় উত্পাদন রান উভয়ই পরিচালনা করতে পারে, বিশেষ ধাতু গলানোর জন্য সাধারণ মাল্টি-টন ন্যূনতম অর্ডারের প্রয়োজন ছাড়াই। এটি কোম্পানিগুলিকে নতুন পণ্য প্রবর্তন করার এবং চাহিদার পরিবর্তনের ধরণগুলির সাথে খাপ খাইয়ে নেওয়ার স্বাধীনতা দেয়।
আইএসও-প্রত্যয়িত সাপ্লাই চেইনের প্রয়োজনীয় মানের মান পূরণ করার সময়ও এই অর্থনৈতিক কারণগুলি অংশের দামগুলিকে সস্তা করতে-একত্রে কাজ করে৷ আমরা অটোমোবাইল, বিমান এবং শিল্প খাতে 100 টিরও বেশি কোম্পানির সাথে কাজ করেছি এবং যখন আমরা মোট জীবনচক্রের খরচ দেখি, তখন আমরা কেন্দ্রাতিগ ঢালাই ব্যবহার করে জিনিস তৈরির অন্যান্য উপায়ের তুলনায় 25% বা তার বেশি সঞ্চয় দেখেছি।
বিকল্প ঢালাই পদ্ধতির সাথে কেন্দ্রাতিগ ঢালাই পণ্যের তুলনা
সঠিক উত্পাদন প্রক্রিয়া বেছে নেওয়ার জন্য বিভিন্ন প্রযুক্তির সুবিধা এবং অসুবিধাগুলি জানা গুরুত্বপূর্ণ। জ্যামিতি চাহিদা, আউটপুট সংখ্যা এবং কর্মক্ষমতা মান উপর ভিত্তি করে, প্রতিটি ঢালাই পদ্ধতি একটি ভিন্ন কুলুঙ্গি পূরণ করে।
কেন্দ্রাতিগ ঢালাই বনামবালি ঢালাই
এই পদ্ধতিগুলির মধ্যে পৃষ্ঠের সমাপ্তির স্তরটি খুব আলাদা। বালি ঢালাই পৃষ্ঠগুলিকে আরও রুক্ষ করে তোলে এবং মাত্রার দিক থেকে সুনির্দিষ্ট হওয়ার জন্য প্রচুর যন্ত্রের প্রয়োজন হয়। অন্যদিকে, ঘূর্ণন পদ্ধতিগুলি এমন সারফেস তৈরি করে যেগুলি-কাস্ট হিসাবে মসৃণ এবং মাত্রার জন্য ছোট সীমা রয়েছে৷ দকেন্দ্রাতিগ ঢালাইঅভ্যন্তরীণ সুস্বাস্থ্যের ক্ষেত্রেও পদ্ধতিটি আরও ভাল, যেহেতু বালির ঢালাই প্রায়ই মধ্য-প্রাচীর সঙ্কুচিত হয় এবং গ্যাসের ছিদ্র থাকে যা চাপ ধরে রাখা কঠিন করে তোলে। কত করা হচ্ছে তার উপর নির্ভর করে খরচ পরিবর্তিত হয়। বালি ঢালাই খুব অল্প পরিমাণের জন্য সর্বোত্তম কারণ সরঞ্জামগুলি সস্তা, যখন স্পিনিং পদ্ধতিগুলি আরও ব্যয়বহুল-কার্যকর হয়ে ওঠে যখন উচ্চ মানের ছাঁচ বিনিয়োগকে সার্থক করে তোলে।
কেন্দ্রাতিগ ঢালাই বনামবিনিয়োগ কাস্টিং
প্রধান জিনিস যা তাদের আলাদা করে তা হল তাদের জ্যামিতিক জটিলতা। উদাহরণস্বরূপ, টারবাইন ব্লেডগুলির ভিতরে কুলিং লাইনগুলি একটি বিশদ আকারের একটি দুর্দান্ত উদাহরণ যা বিনিয়োগ ঢালাই দিয়ে তৈরি করা যেতে পারে। ঘূর্ণন ঢালাই কেবলমাত্র নির্মাতাদের এমন আকৃতি তৈরি করতে দেয় যা সিলিন্ডার-আকৃতির বা সামান্য শঙ্কু-আকৃতির, কোনো অভ্যন্তরীণ জটিলতা ছাড়াই৷ অন্যদিকে কেন্দ্রাতিগ পদ্ধতিগুলি এই জ্যামিতিক অঞ্চলের সাথে মানানসই অংশগুলির জন্য প্রতি কিলোগ্রামে কম খরচে আরও ভাল উপাদান গুণাবলী দেয়। বিভিন্ন পদ্ধতি বিভিন্ন বেধের দেয়ালও তৈরি করতে পারে। বিনিয়োগ ঢালাই পাতলা অংশ তৈরি করতে পারে, অন্যদিকে কেন্দ্রাতিগ প্রক্রিয়াগুলি আরও সস্তায় কাঠামোগত ব্যবহারে ভারী এবং সাধারণ দেয়াল তৈরি করতে পারে।
কেন্দ্রাতিগ ঢালাই বনামডাই কাস্টিং
ডাই কাস্টিং হল অনেকগুলি ছোট অংশ তৈরি করার একটি উপায়, সাধারণত দস্তা এবং অ্যালুমিনিয়ামের মতো অ লৌহঘটিত ধাতু থেকে। প্রক্রিয়াটির খুব সঠিক পরিমাপ এবং ছোট চক্রের সময় রয়েছে, তবে এটির জন্য প্রচুর ব্যয়বহুল সরঞ্জামের প্রয়োজন যা কয়েক হাজারেরও বেশি টুকরো তৈরি করার সময়ই এটির মূল্য। সেন্ট্রিফিউগাল উপায়গুলি বড় অংশ এবং ধাতব অ্যালয়গুলির জন্য ভাল কাজ করে যা ডাই কাস্টিংয়ের সাথে ভাল কাজ করে না। চাপ পরিবর্তনের উপায়ও ভিন্ন। কেন্দ্রাতিগ পদ্ধতি বৃত্তাকার শক্তি ব্যবহার করে, যখন ডাই কাস্টিং ধাতু প্রবর্তনের জন্য বাইরে থেকে চাপ ব্যবহার করে।
সরবরাহকারী নির্বাচনের মানদণ্ড
কারখানার অংশীদার বাছাই করার সময়, আপনাকে কেবলমাত্র মূল্যের চেয়ে আরও বেশি কিছু দেখতে হবে। আপনার ভলিউম চাহিদা এবং আকার মান উত্পাদন দক্ষতা দ্বারা পূরণ করা উচিত. শিপিং মূল্য এবং অপেক্ষার সময় ভূগোল দ্বারা প্রভাবিত হয়। আমাদের সুবিধার অবস্থানগুলি ইউরোপ, উত্তর আমেরিকা এবং এশিয়া-প্যাসিফিকের বাজারে পণ্য পাঠানো সহজ করে তোলে। সার্টিফিকেশন দেখায় যে একটি মানের সিস্টেম পরিপক্ক। ISO 9001:2015 সার্টিফিকেশন মৌলিক মানসিক শান্তি দেয়, যখন শিল্পের-নির্দিষ্ট সার্টিফিকেশন যেমন বিমানের জন্য AS9100 বা তেল ও গ্যাসের জন্য API মানগুলি দেখায় যে কোম্পানির নির্দিষ্ট জ্ঞান রয়েছে৷ আপনার যদি কাস্টম সেন্ট্রিফিউগাল কাস্ট যন্ত্রাংশের প্রয়োজন হয় তবে নির্দ্বিধায়আমাদের সাথে যোগাযোগ করুনএকটি দ্রুত উদ্ধৃতি জন্য।

সেন্ট্রিফিউগাল কাস্ট পণ্য সংগ্রহের জন্য ডিজাইন টিপস এবং গুণমানের নিশ্চয়তা
ক্রয়কে ভালভাবে কাজ করতে অর্ডার কেনার চেয়ে অনেক বেশি লাগে। ব্লুপ্রিন্ট পর্বের সময়, নকশা অপ্টিমাইজেশান এবং গুণমান পরিকল্পনা এমন সমস্যাগুলিকে ঘটতে বাধা দেয় যা উত্পাদন এবং পরিষেবার সময় ঠিক করতে প্রচুর অর্থ ব্যয় হয়।
ডিজাইন অপ্টিমাইজেশান নির্দেশিকা
দেয়ালের বেধের সামঞ্জস্যতা জিনিসগুলি তৈরি করা কতটা সহজ এবং সেগুলি কতটা ভাল কাজ করে উভয়কেই প্রভাবিত করে। চারপাশে প্রস্থ সমান রাখা অসম শীতল হার বন্ধ করে যা অবশিষ্ট চাপ সৃষ্টি করে। স্তরগুলির মধ্যে ধীরে ধীরে পরিবর্তনগুলি চাপকে এক জায়গায় তৈরি করা থেকে বিরত রাখে। মাত্রিক সহনশীলতাগুলি ফাংশন এবং প্রক্রিয়ার ক্ষমতা উভয়ই বিবেচনায় নেওয়া উচিত। সাধারণত, সম্ভব সহনশীলতা ছোট আকারের জন্য ±0.5mm থেকে বড় অংশগুলির জন্য ±2mm পর্যন্ত চলে, যদিও কঠোর সহনশীলতা যন্ত্রের খরচ বাড়ায়। খসড়া কোণগুলি ছাঁচটি সরানো সহজ করে তোলে, তবে সিলিন্ডারের আকার জটিল বালি ঢালাই ডিজাইনের তুলনায় নিষ্কাশনকে সহজ করে তোলে।
উপাদান নির্বাচন কৌশল
একটি সংকর ধাতুর গুণাবলীকে এর ব্যবহারের শর্তের সাথে মেলালে একটি উপাদানের সময়কাল বৃদ্ধি পায়। ধূসর ঢালাই আয়রন সিলিন্ডার সিল এবং ব্রেক অংশগুলির জন্য দুর্দান্ত কারণ এটি সহজে পরে যায় না এবং নড়াচড়া করার সময় শব্দ করে না। বিল্ডিং ব্যবহারের জন্য, নমনীয় লোহা প্রভাব প্রতিরোধে ভাল। প্রেসার ট্যাঙ্ক এবং পাইপ ফিটিং কম-মিশ্র স্টিলের সাহায্যে শক্তিশালী করা হয়। নির্দিষ্ট ধরণের স্টেইনলেস স্টিলের তৈরি রাসায়নিক উত্পাদন সরঞ্জামগুলিতে মরিচা পড়ে না। ব্রোঞ্জ অ্যালয়গুলি ভারবহন পরিস্থিতিতে ব্যবহার করা হয় যেখানে প্রান্তগুলিকে তেল দেওয়া প্রয়োজন। আমাদের গবেষণা দল কাজের তাপমাত্রা, ক্ষয়কারী এক্সপোজার, যান্ত্রিক লোড এবং পরিধানের অবস্থার দিকে নজর দেয় যাতে খরচের সাথে পারফরম্যান্সের ভারসাম্য বজায় রাখার জন্য সেরা উপাদানের চশমা তৈরি করা যায়।
মান নিয়ন্ত্রণ প্রোটোকল
স্ট্যান্ডার্ড সম্মতি আমাদেরকে কী গ্রহণযোগ্য তা পরিমাপ করার স্পষ্ট উপায় দেয়। উপকরণের রচনা এবং যান্ত্রিক গুণাবলী ISO মানগুলিতে বানান করা হয়। ASTM নির্দেশিকা গুণমানের জন্য নিয়ম নির্ধারণ করে এবং কীভাবে পরীক্ষা করা উচিত। গুরুত্বপূর্ণ ব্যবহারগুলি শিল্পের জন্য নির্দিষ্ট মান দ্বারা নিয়ন্ত্রিত হয়, যেমন পাইপলাইন পণ্যের জন্য API 5L বা ASME চাপ ট্যাঙ্ক কোড। Welong-এ আমাদের মান নিয়ন্ত্রণ ব্যবস্থা ISO 9001:2015 দ্বারা প্রয়োজনীয় কাঁচামাল প্রত্যয়িত করা থেকে চূড়ান্ত পর্যালোচনা পর্যন্ত সমস্ত পদক্ষেপের সম্পূর্ণ রেকর্ড রাখে। আমাদের 20 বছর ধরে, এই পদ্ধতিগত পদ্ধতি আমাদের ব্যবহার করে শিল্পের বিস্তৃত পরিসরে 100 টিরও বেশি গ্রাহকের জন্য গুণমানকে উচ্চ রাখতে সাহায্য করেছে।কেন্দ্রাতিগ ঢালাই.
সেন্ট্রিফিউগাল কাস্ট পণ্যগুলি কীভাবে সংগ্রহ করবেন: একটি B2B ক্রেতার গাইড
সফলভাবে বিদেশী সোর্সিং নেভিগেট করার জন্য, আপনাকে এমন সংগঠিত পদ্ধতির প্রয়োজন যা ঝুঁকি কম করে এবং গুণমান উন্নত করে এবং খরচ কমায়। কেনাকাটা কীভাবে কাজ করে তা জানা আপনাকে সরবরাহকারীদের সাথে ভাল সম্পর্ক গড়ে তুলতে সাহায্য করে।
সরবরাহকারীর যোগ্যতার প্রক্রিয়া
ক্ষমতা মূল্যায়নের প্রথম ধাপ হল আউটপুট ক্ষমতা মূল্যায়ন। প্রদানকারী কি আপনার ভলিউমের চাহিদা মেটাতে এবং আপনার অপেক্ষার সময় মেটাতে সক্ষম? মানের স্তর যা অর্জন করা যেতে পারে তা নির্ভর করে সরঞ্জামগুলি কতটা উন্নত তার উপর। উদাহরণ স্বরূপ, বর্তমান কম্পিউটার-নিয়ন্ত্রিত ছাঁচগুলি হাতে চালিত সিস্টেমের তুলনায় শক্ত সহনশীলতা ধরে রাখতে পারে। উপাদানে দক্ষতা গুরুত্বপূর্ণ, বিশেষ করে যখন বিশেষ ধাতু বা তাপ চিকিত্সার প্রয়োজনের সাথে কাজ করা হয়। ভূগোলের পরিপ্রেক্ষিতে অ্যাক্সেসযোগ্যতা শিপিংয়ের খরচ এবং কথোপকথনের গতি উভয়কেই প্রভাবিত করে। ভাষার দক্ষতা এবং টাইম জোন সারিবদ্ধকরণেরও প্রভাব রয়েছে যে লোকেরা কীভাবে একসাথে কাজ করতে পারে।
প্রকিউরমেন্ট ওয়ার্কফ্লো পর্যায়
সাধারণত, ক্রয় প্রক্রিয়া কয়েকটি পৃথক ধাপে বিভক্ত হয়। প্রযুক্তিগত পরামর্শ প্রয়োজনীয়তা নির্ধারণ করে, নিশ্চিত করে যে চশমার বিশদ বিবরণ, উপাদানের গ্রেড, আকারের জন্য সহনশীলতা, পৃষ্ঠের সমাপ্তির প্রয়োজনীয়তা এবং পরীক্ষার প্রয়োজনীয়তাগুলি স্পষ্ট। আমাদের ইঞ্জিনিয়ারিং টিম আপনার অঙ্কন বা মডেলগুলি দেখে এবং ডিজাইন অপ্টিমাইজেশান ধারণা তৈরি করে যা পণ্যটির কার্যকারিতা বজায় রেখে তৈরি করা সহজ করে তোলে।
কেন অভিজ্ঞ সরবরাহকারীদের সাথে অংশীদার
সঠিক ম্যানুফ্যাকচারিং পার্টনার বাছাই করা কিভাবে কেনাকাটা কাজ করে তার উপর একটি বড় প্রভাব ফেলে। Welong 20 বছর ধরে অটোমোবাইল, বিমান, তেল ও গ্যাস এবং মেডিকেল ডিভাইস শিল্পে OEM এবং প্রযুক্তিগত সংস্থাগুলিকে সহায়তা করে আসছে। আমাদের মান নিয়ন্ত্রণ ব্যবস্থা, যা ISO 9001:2015 অনুমোদিত, নিশ্চিত করে যে উদ্ধৃতি থেকে ডেলিভারি পর্যন্ত সবকিছু একইভাবে করা হয়েছে। কারিগরি দক্ষতার মধ্যে রয়েছে সঠিক উপকরণ নির্বাচন করা, ডিজাইনগুলি সর্বোত্তম কাজ করে তা নিশ্চিত করা, উত্পাদন পরিচালনা করা এবং গুণমান সর্বদা উচ্চ।
উপসংহার
কেন্দ্রাতিগ ঢালাইউচ্চ অখণ্ডতার সাথে ধাতব অংশ তৈরি করে যা কঠিন শিল্প ব্যবহারের জন্য প্রয়োজনীয়। অন্যান্য ঢালাই পদ্ধতির সাথে তুলনা করলে, এটি একটি বিজোড় লাইন, সিলিন্ডার কোর, বিয়ারিং হাউজিং এবং আরও ভাল যান্ত্রিক বৈশিষ্ট্য সহ অন্যান্য অংশ তৈরি করে। এই উৎপাদন পদ্ধতি থেকে কোন পণ্যগুলি সবচেয়ে বেশি লাভ করে তা জেনে, আপনি স্মার্ট ক্রয় পছন্দ করতে পারেন যা গুণমান, খরচ এবং সরবরাহ চেইনের নির্ভরযোগ্যতার ভারসাম্য বজায় রাখে।
ভাল কেনাকাটা করার জন্য, আপনাকে সম্ভাব্য সরবরাহকারীদের দক্ষতা, সার্টিফিকেশন এবং ট্র্যাক রেকর্ডের পাশাপাশি প্রযুক্তিগত সমস্যাগুলি যেমন সঠিক উপকরণ নির্বাচন করা এবং মান নিয়ন্ত্রণের নিয়ম অনুসরণ করা প্রয়োজন। ম্যানুফ্যাকচারিং অংশীদারদের সাথে কাজ করা যাদের অনেক অভিজ্ঞতা আছে, ISO প্রত্যয়িত, এবং নথিভুক্ত মানের সিস্টেম রয়েছে আপনাকে খরচ-কার্যকর উৎপাদনে অ্যাক্সেস দেওয়ার সময় কেনার ঝুঁকি কমায়৷ এই প্রক্রিয়াটি গাড়ি, প্লেন, তেল ও গ্যাসের সরঞ্জাম এবং কারখানার জন্য গুরুত্বপূর্ণ যন্ত্রাংশ তৈরির জন্য নিখুঁত কারণ এতে যান্ত্রিক গুণাবলি উন্নত হয়েছে, খরচ-কার্যকর, এবং নমনীয় নকশার জন্য অনুমতি দেয়৷ কাস্টম সেন্ট্রিফিউগাল ঢালাই উপাদানগুলি খুঁজছেন? আমরা পারিআপনি প্রদানএকটি দ্রুত উদ্ধৃতি সহ।
FAQ
কেন্দ্রাতিগ ঢালাই অ্যাপ্লিকেশনের জন্য কোন উপকরণ সবচেয়ে ভালো কাজ করে?
পণ্যের চাহিদার উপর নির্ভর করে, পদ্ধতিটি একাধিক ধরণের খাদ পরিচালনা করতে পারে। ধূসর এবং নমনীয় ঢালাই লোহা গাড়ি এবং কারখানার অংশ তৈরির জন্য দুর্দান্ত কারণ এটি সহজে ভেঙে যায় না। কার্বন এবং কম-মিশ্রিত ইস্পাতগুলি কাঠামো এবং চাপ ট্যাঙ্কগুলিতে ব্যবহারের জন্য যথেষ্ট শক্তিশালী। স্টেইনলেস স্টিলের প্রকারগুলি এমন জায়গায় জং ধরে না যেখানে রাসায়নিক ব্যবহার করা হয়। ব্রোঞ্জ এবং অ্যালুমিনিয়াম ধাতুগুলি নির্দিষ্ট উপায়ে ব্যবহৃত হয় যার জন্য নির্দিষ্ট বৈদ্যুতিক বা তাপীয় গুণাবলীর প্রয়োজন হয়।
কেন্দ্রাতিগ ঢালাই এবং বালি ঢালাইয়ের মধ্যে স্থায়িত্ব কীভাবে তুলনা করে?
তাদের উন্নত ধাতুবিদ্যার বৈশিষ্ট্যের কারণে, কেন্দ্রাতিগ ঢালাই সাধারণত বালি ঢালাই সংস্করণগুলিকে ছাড়িয়ে যায়। একটি নির্দিষ্ট উপায়ে চাপ প্রয়োগ করা হলে যে সূক্ষ্ম শস্যের গঠন তৈরি হয় তা শক্তি এবং ক্লান্তির প্রতিরোধকে আরও ভাল করে তোলে। ত্রুটিগুলি থেকে পরিত্রাণ করা উপাদানটির বৈশিষ্ট্যগুলিকে লোড বহনকারী এলাকায় আরও সামঞ্জস্যপূর্ণ করে তোলে-। সেকেন্ডারি পলিশিং ইফেক্ট অমেধ্য থেকে মুক্তি পায় যা স্ট্যান্ডার্ড কাস্টকে কম স্থিতিশীল করে তোলে।
প্রকিউরমেন্ট টিমের কি লিড টাইম আশা করা উচিত?
যন্ত্রাংশগুলি কতটা জটিল এবং কতগুলি অর্ডার করা হয়েছে তার উপর উত্পাদনের সময় নির্ভর করে। একটি অর্ডার নিশ্চিত হওয়ার পরে, সাধারণ বৃত্তাকার অংশ যা ইতিমধ্যেই সঠিক সরঞ্জাম রয়েছে সাধারণত 3 থেকে 4 সপ্তাহের মধ্যে পাঠানো হয়। নতুন ছাঁচের প্রয়োজন এমন কাস্টম অংশ তৈরি করার সময়, সরঞ্জামগুলি তৈরি করতে অতিরিক্ত দুই থেকে তিন সপ্তাহ সময় লাগে। জটিল ধাতু প্রয়োজনীয়তা বা বিশেষ তাপ প্রক্রিয়াগুলি পরিকল্পনাগুলিকে পিছনে ঠেলে দিতে পারে। লিড টাইম কতটা তৈরি হচ্ছে তার উপর নির্ভর করে-ছোট প্রোটোটাইপগুলি বড় ব্যাচগুলির চেয়ে দ্রুত সরে যায় যেগুলির জন্য একাধিক কাস্টিং রানের প্রয়োজন হয়৷
Welong সঙ্গে উৎস নির্ভরযোগ্য কেন্দ্রাতিগ ঢালাই উপাদান
আপনার ক্রয়ের লক্ষ্যগুলি বিশ্বব্যাপী নাগালের এবং সাফল্যের ট্র্যাক রেকর্ড সহ একটি উত্পাদন অংশীদার দ্বারা পূরণ করা উচিত। Welong 20 বছরেরও বেশি সময় ধরে বিস্তৃত শিল্পে OEMs এবং Tier 1 প্রদানকারীদের সাথে কাজ করছে। আমরা ISO 9001:2015 অনুমোদিত সেন্ট্রিফিউগাল ঢালাই প্রদানকারী। আমরা অত্যাধুনিক-উৎপাদন প্রযুক্তি এবং কঠোর মান নিয়ন্ত্রণ পদ্ধতি ব্যবহার করি যা আন্তর্জাতিক মান পূরণ করে। আমাদের ইঞ্জিনিয়ারিং টিম আপনার ডিজাইন টিমের সাথে ঘনিষ্ঠভাবে কাজ করে তা নিশ্চিত করার জন্য যে যন্ত্রাংশগুলি যতটা সম্ভব দক্ষতার সাথে তৈরি করা হয় এবং এখনও আপনার পারফরম্যান্সের প্রয়োজনীয়তাগুলি পূরণ করে। আমরা অঙ্কন বা নমুনা থেকে কাস্টম ধাতব অংশ তৈরি করি এবং পুরো প্রকল্প জুড়ে আপনাকে অবহিত রাখি, আপনি নতুন পণ্য তৈরি করছেন বা বর্তমান সরবরাহ লাইনগুলি আরও ভালভাবে কাজ করার চেষ্টা করছেন কিনা। আপনার বিশেষ চাহিদা সম্পর্কে কথা বলতে এবং স্থিতিশীল গুণমান এবং সময়মতো ডেলিভারি নিশ্চিত করার সাথে সাথে সরবরাহ চেইন সম্পর্কে আমাদের জ্ঞান কীভাবে আপনার কেনার ঝুঁকি কমাতে পারে তা জানতে info@welongpost.com এ আমাদের ইমেল করুন৷
তথ্যসূত্র
1. আমেরিকান ফাউন্ড্রি সোসাইটি। (2019)।সেন্ট্রিফিউগাল কাস্টিং হ্যান্ডবুক: নীতি এবং প্রয়োগ. ডেস প্লেইনস: এএফএস টেকনিক্যাল পাবলিকেশন্স।
2. ক্যাম্পবেল, জে. (2015)।সম্পূর্ণ কাস্টিং হ্যান্ডবুক: মেটাল কাস্টিং প্রসেস, ধাতুবিদ্যা, কৌশল এবং ডিজাইন(২য় সংস্করণ)। অক্সফোর্ড: বাটারওয়ার্থ-হেইনম্যান।
3. ডেভিস, জেআর (এড।)। (2008)।এএসএম স্পেশালিটি হ্যান্ডবুক: কাস্ট আয়রন. ম্যাটেরিয়ালস পার্ক: এএসএম ইন্টারন্যাশনাল।
4. Beeley, PR & Smart, RF (1995)।বিনিয়োগ কাস্টিং. লন্ডন: উপকরণ ইনস্টিটিউট।
5. স্টেফানেস্কু, ডিএম (2015)।ASM হ্যান্ডবুক ভলিউম 15: কাস্টিং. ম্যাটেরিয়ালস পার্ক: এএসএম ইন্টারন্যাশনাল।
6. Kurz, W. & Fisher, DJ (1998)।দৃঢ়ীকরণের মূলনীতি(৪র্থ সংস্করণ)। Aedermannsdorf: Trans Tech Publications.


